Quy trình sản xuất pallet nhựa không có một đường đi duy nhất: pallet liền khối phổ biến được ép phun cao áp từ hạt HDPE hoặc PP, số khác ra đời từ ép phun xốp kết cấu, ép nén nhựa tái chế, định hình nhiệt 2 tấm hoặc hàn ghép 2 nửa. Công nghệ tạo hình quyết định khối lượng, độ phẳng, khả năng gắn lõi thép và cả giá thành của từng tấm pallet.
Điểm chính
- Pallet liền khối 1200 x 1000 mm được ép phun cao áp trên máy cỡ 22.000 kN lực kẹp, như dòng BOLE BL2200EKH.
- Ép phun xốp kết cấu chỉ cần áp suất khuôn khoảng 2,4 MPa, giảm 10-30% khối lượng và dùng được khuôn nhôm.
- HDPE co khuôn 1,3-2,8%; chỉnh riêng nhiệt độ làm mát hai nửa khuôn đưa độ không phẳng mô phỏng từ 50,9 mm xuống 11,5 mm.
- Hàn tấm nhiệt đặt tấm nóng cao hơn nhiệt độ nóng chảy của nhựa 60-100 °C; định hình nhiệt 2 tấm nén vùng hàn 40-50% chiều dày.
- Lõi thép được luồn vào rãnh sau khi tạo hình vì PP giãn nở nhiệt gấp khoảng 12 lần thép.
Pallet nhựa được sản xuất bằng những công nghệ nào?
Có 5 công nghệ tạo hình chính cho pallet nhựa, khác nhau chủ yếu ở áp suất trong khuôn và dạng nguyên liệu đưa vào. Nguyên lý chung của ép phun, thổi khuôn và định hình nhiệt cho thùng nhựa đã được trình bày trong bài so sánh 3 công nghệ sản xuất thùng nhựa; phần dưới đây chỉ tập trung vào những gì riêng của pallet, tóm tắt trong Bảng 1.
| Công nghệ | Nguyên liệu vào khuôn | Áp suất trong khuôn | Vật liệu khuôn thường dùng | Kiểu pallet điển hình |
|---|---|---|---|---|
| Ép phun cao áp | Hạt nhựa nóng chảy, phun đầy khuôn | Cao, cần máy lực kẹp lớn | Thép công cụ | Pallet 1 mặt liền khối, mặt lưới, chân cốc |
| Ép phun xốp kết cấu | Nhựa nóng chảy trộn khí nitơ, phun thiếu rồi khí tự giãn nở | Thấp, khoảng 2,4 MPa | Nhôm | Pallet thành dày, nhẹ, nhiều gân lớn |
| Ép nén | Khối nhựa tái chế đã nung dẻo đặt sẵn vào khuôn | Khoảng 22 MPa trong một nghiên cứu (220 bar) | Thép | Pallet nặng, thành dày từ nhựa hỗn hợp |
| Định hình nhiệt 2 tấm | 2 tấm nhựa đùn sẵn, gia nhiệt rồi hút chân không | Rất thấp | Nhôm đúc hoặc gia công | Pallet rỗng 2 lớp, có thể lồng thanh gia cường |
| Đúc quay | Bột nhựa trong khuôn quay 2 trục | Gần như không áp | Nhôm hoặc thép tấm | Pallet rỗng chuyên dụng, sản lượng nhỏ |
Bảng 1. Năm công nghệ tạo hình pallet nhựa, xếp theo áp suất trong khuôn từ cao đến thấp.
Ngoài 5 công nghệ trên, một số mẫu pallet 2 mặt được làm bằng thổi khuôn, cùng nguyên lý với can và phuy nhựa mô tả trong bài thổi khuôn nhựa là gì. Pallet liền khối 1 mặt mà người mua gặp nhiều nhất trong catalog là sản phẩm ép phun, nên công đoạn này được phân tích kỹ nhất.
Ép phun pallet liền khối diễn ra như thế nào?
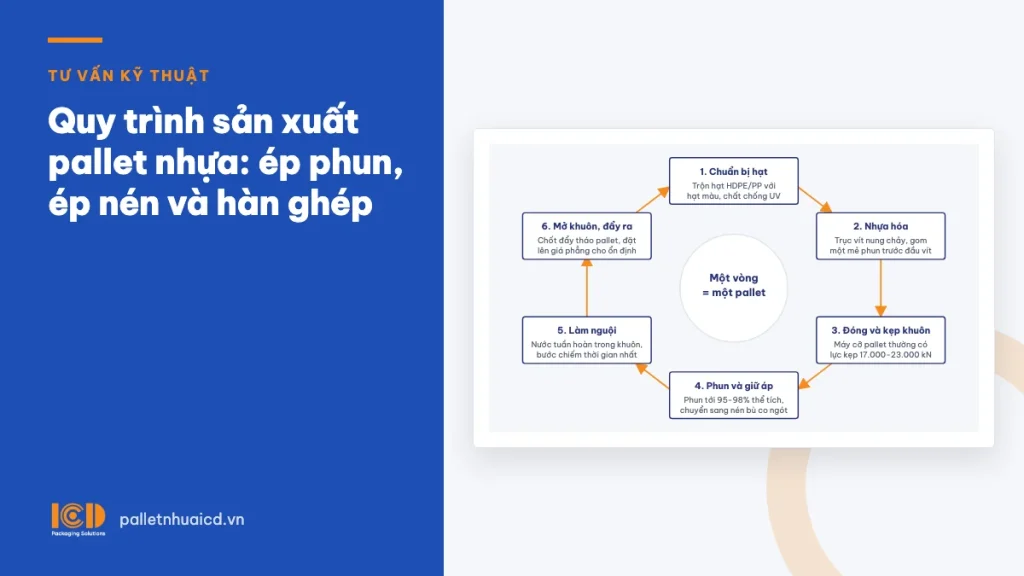
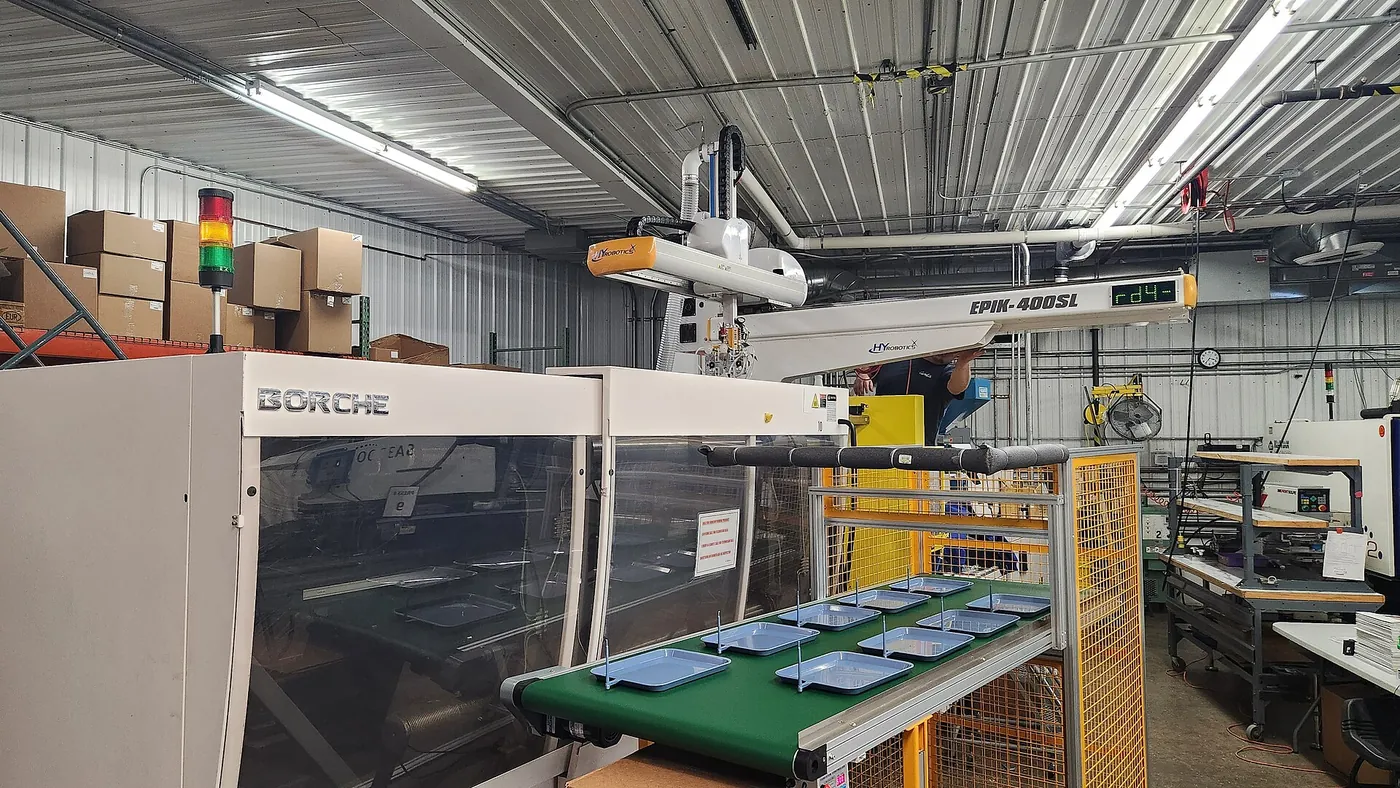
Ép phun pallet là một chu kỳ khép kín: hạt nhựa được nung chảy trong xi lanh có trục vít, phun vào khuôn đã kẹp chặt, giữ áp để bù co ngót, làm nguội rồi đẩy sản phẩm ra. Mỗi vòng chu kỳ cho ra một tấm pallet, nên thời gian làm nguội gần như quyết định năng suất của cả dây chuyền. Hình 1 tóm tắt các bước của một chu kỳ.
Vì sao máy ép pallet phải có lực kẹp hơn 1.700 tấn?
Lực kẹp phải lớn hơn lực mà nhựa nóng chảy đẩy hai nửa khuôn tách ra, và lực này bằng áp suất trung bình trong khuôn nhân với diện tích hình chiếu của sản phẩm. Một pallet 1200 x 1000 mm có diện tích bao 1,2 m²; chia lực kẹp 22.000 kN của một máy ép pallet cho diện tích này ra áp suất trung bình khoảng 18 MPa, tức máy chỉ giữ khuôn kín khi áp suất bình quân trong lòng khuôn dưới mức đó.
Thông số các dòng máy chuyên ép pallet phản ánh đúng phép tính này. Dòng BOLE BL2200EKH của Ningbo Shuangma có lực kẹp 22.000 kN với khoảng cách giữa các trụ dẫn 1.680 x 1.400 mm, được hãng giới thiệu cho khuôn pallet 1000 x 1000 mm và 1200 x 1000 mm. Khoảng cách trụ dẫn quan trọng không kém lực kẹp, vì khuôn pallet phải lọt được vào giữa 4 trụ.
- 22.000 kNlực kẹp của một dòng máy ép giới thiệu cho pallet 1200 x 1000 mm
- 18 MPaáp suất bình quân tối đa trong khuôn mà lực kẹp đó giữ được trên 1,2 m²
- 2,4 MPaáp suất trong khuôn của ép phun xốp kết cấu, thấp hơn nhiều lần ép cao áp
Chi phí máy và khuôn thép cỡ này là lý do pallet ép phun chỉ rẻ khi sản lượng lớn. Khuôn thép được thiết kế để chạy rất nhiều chu kỳ nên giá khuôn được chia cho hàng chục nghìn tấm trở lên, còn đơn hàng vài trăm tấm theo kích thước riêng khó đi đường ép phun cao áp.
Hạt nhựa nào chạy được trên máy ép pallet?
Hạt nhựa cho pallet cần chảy đủ xa để điền kín khuôn lớn nhưng vẫn giữ được độ dai khi va đập. Mác Hostalen GD 7255 LS của LyondellBasell, một mác HDPE được hãng ghi ứng dụng làm pallet, có chỉ số chảy MFR 4,0 g/10 phút (190°C, 2,16 kg), khối lượng riêng 0,955 g/cm³, đã ổn định chống UV và khuyến nghị nhiệt độ nóng chảy 180-250°C.
Nhựa tái chế hỗn hợp khó chạy hơn nhiều. Nghiên cứu của Vazquez và cộng sự đăng trên tạp chí Recycling (2026) với HDPE thu hồi từ dòng polyolefin lẫn PP, PET và PU ghi nhận MFR 9,9 g/10 phút, cao hơn mức 2-8 g/10 phút điển hình của HDPE nguyên sinh; dòng chảy trong trục vít không ổn định đến mức nhóm tác giả phải giảm dần áp suất lưng mới điền khuôn đều. Bảng 2 đặt hai loại hạt cạnh nhau.
| Chỉ tiêu | HDPE nguyên sinh (mác ép pallet Hostalen GD 7255 LS) | HDPE tái chế hỗn hợp (Vazquez, 2026) |
|---|---|---|
| Chỉ số chảy MFR (190°C, 2,16 kg) | 4,0 g/10 phút | 9,9 g/10 phút, ngoài dải 2-8 g/10 phút điển hình của HDPE nguyên sinh |
| Độ ổn định khi ép | Nhiệt độ nóng chảy khuyến nghị 180-250°C | Dòng chảy dao động, phải giảm dần áp suất lưng |
| Độ bền kéo | - | 38,7 MPa |
| Độ giãn dài khi đứt | HDPE nguyên sinh thường vượt 100% | 34,8%, giòn hơn khi va đập |
| Phụ gia | Đã ổn định chống UV (hậu tố LS) | Lẫn PP, PET, PU từ dòng thu hồi |
Bảng 2. Hạt HDPE thương mại dùng ép pallet so với HDPE tái chế từ dòng polyolefin hỗn hợp.
Mẫu ép ra từ hạt tái chế giữ được độ bền kéo 38,7 MPa nhưng độ giãn dài khi đứt chỉ còn 34,8%, trong khi HDPE nguyên sinh thường vượt 100%, nghĩa là vật liệu giòn hơn khi va đập.
Vì sao pallet mới ra khuôn bị cong vênh?
HDPE co ngót đáng kể khi nguội: bảng thông số mác HDPE ép phun R1760 của IRPC công bố độ co khuôn 1,3-2,8%. Với cạnh dài 1.200 mm, mức co 2% tương đương 24 mm, nên lòng khuôn phải được làm lớn hơn kích thước pallet thành phẩm và nhiệt độ hai nửa khuôn phải được kiểm soát riêng.
- 1,3-2,8%độ co khuôn công bố của một mác HDPE ép phun
- 24 mmphần co trên cạnh 1.200 mm nếu co 2%, phải bù vào kích thước lòng khuôn
- 11,5 mmđộ không phẳng mô phỏng sau khi chỉnh nhiệt độ làm mát, giảm từ 50,9 mm
Nghiên cứu mô phỏng đăng trên tạp chí Polymers (2022) với nửa pallet HDPE 1320 x 1110 x 75 mm cho thấy rõ điều này. Khi nước làm mát hai nửa khuôn cùng nhiệt độ, độ không phẳng mô phỏng là 50,9 mm; khi đặt nửa khuôn cái ở 30°C và nửa khuôn đực ở 60°C, con số giảm còn 11,5 mm sau 148 giây làm nguội. Nói cách khác, cùng một khuôn và cùng một loại hạt, độ phẳng của pallet phụ thuộc rất lớn vào cách nhà sản xuất vận hành máy.
Ép phun xốp kết cấu khác ép phun thường ở đâu?
Ép phun xốp kết cấu (structural foam molding) trộn khí trơ, thường là nitơ, vào nhựa nóng chảy, rồi chỉ phun một lượng thiếu so với thể tích khuôn; khí giãn nở đẩy nhựa điền nốt phần còn lại. Sản phẩm có lớp vỏ đặc bên ngoài và lõi xốp bên trong, nên cứng hơn so với khối lượng bỏ ra.
Theo bài phân tích trên Machine Design (2004), công nghệ này giảm 10-30% khối lượng so với chi tiết đặc, cho phép thành dày 3,2-12,7 mm mà không bị lõm co, và mỗi tấn lực kẹp phủ được diện tích khuôn gấp 10-20 lần máy ép cao áp. Bài viết trên Plastics Machinery Manufacturing (2020) dẫn lời hãng Wilmington Machinery: áp suất trong khuôn chỉ khoảng 350 psi (2,4 MPa), một máy 500 tấn chạy 2 khuôn pallet cùng lúc đạt 48-72 tấm mỗi giờ, trong khi ép đặc cùng sản phẩm cần máy cỡ 3.000 tấn.
- 10-30%mức giảm khối lượng so với chi tiết ép đặc (Machine Design)
- 12,7 mmchiều dày thành tối đa ép được mà không lõm co, dải 3,2-12,7 mm
- 48-72 tấmmỗi giờ từ máy 500 tấn chạy 2 khuôn pallet cùng lúc (Wilmington)
Áp suất thấp cho phép dùng khuôn nhôm rẻ và làm nhanh hơn khuôn thép. Đổi lại, lõi xốp chứa bọt khí mà một nghiên cứu phần tử hữu hạn về pallet PE xốp kết cấu (Journal of Physics: Conference Series, 2021) coi là điểm tập trung ứng suất, nên khi mua cần hỏi rõ tỷ lệ nhựa tái chế trong lõi.
Ép nén tận dụng nhựa tái chế hỗn hợp ra sao?
Ép nén đặt sẵn một khối nhựa đã nung dẻo vào khuôn hở rồi ép hai nửa khuôn lại, nên nhựa không phải chảy qua miệng phun hẹp và quãng đường dài như ép phun. Nhờ vậy, nguyên liệu lẫn tạp, độ nhớt không đồng đều vẫn tạo hình được.
Nghiên cứu của Möllnitz và cộng sự (2021) trên rác thải hỗn hợp có nhiễm bẩn cho thấy các phân đoạn PE, PP và polyolefin trộn lẫn đều ép nén thành tấm mà không gặp trở ngại lớn, trong khi phân đoạn PET không ép được vì tạp chất quá nhiều. Mô đun đàn hồi và độ bền va đập trong một số trường hợp thấp rõ rệt so với nhựa nguyên sinh, nên vật liệu chỉ hợp với sản phẩm yêu cầu thấp hơn.
Một nghiên cứu khác đăng trên E3S Web of Conferences (2024) đi xa hơn: nhựa hỗn hợp từ túi nilon, bao dệt và vỏ hộp sữa giấy được đùn thành khối dẻo rồi ép nén ở 220 bar trong 3 phút. Mô phỏng phần tử hữu hạn theo phép thử gác kệ của ISO 8611 dự báo pallet làm từ vật liệu này chịu tải gác kệ tối đa khoảng 700 kg.
Định hình nhiệt 2 tấm và đúc quay tạo pallet rỗng
Định hình nhiệt 2 tấm (twin-sheet thermoforming) dùng 2 tấm nhựa đùn sẵn, gia nhiệt đồng thời, hút chân không mỗi tấm vào một nửa khuôn, rồi ép 2 khuôn vào nhau khi nhựa còn nóng để 2 tấm tự hàn tại các điểm tiếp xúc. Kết quả là một kết cấu rỗng 2 lớp không cần keo hay bu lông, qua 4 bước ở Hình 2.
Theo bài hướng dẫn xử lý sự cố đăng trên Plastics Technology, vùng hàn bị nén 40-50% chiều dày, 2 tấm không nên lệch nhau quá 1,6 mm để không tấm nào bị quá nhiệt hoặc võng, và khuôn phải có lỗ thông khí để không khí nóng kẹt giữa 2 lớp không làm sụp tấm khi nguội. Tấm cho định hình nhiệt cỡ lớn dày trên 3 mm, được xén biên bằng máy CNC sau khi tạo hình, và theo Wikipedia, nhóm công nghệ này thường phục vụ sản lượng 250-3.000 sản phẩm mỗi năm với chi phí khuôn thấp hơn ép phun.
Đúc quay đi theo hướng ngược lại: bột nhựa được nạp vào khuôn kín, khuôn vừa nung vừa quay quanh 2 trục để nhựa bám đều lên thành. Công nghệ này gần như không dùng áp suất và khuôn rẻ, nhưng chỉ chạy 1-2 chu kỳ mỗi giờ, nên chủ yếu dành cho pallet rỗng chuyên dụng sản lượng nhỏ.
- > 3 mmchiều dày tấm nhựa cho định hình nhiệt cỡ lớn
- 250-3.000sản phẩm mỗi năm, dải sản lượng thường gặp của định hình nhiệt
- 1-2 chu kỳmỗi giờ của đúc quay, lý do công nghệ này chỉ hợp sản lượng nhỏ
Pallet 2 mặt ghép bằng hàn tấm nhiệt hay khóa cài?
Pallet 2 mặt cỡ lớn thường được ép thành 2 nửa riêng rồi ghép lại, vì một khuôn liền cho cả 2 mặt và hệ chân giữa rất phức tạp. Hai cách ghép phổ biến là hàn tấm nhiệt và lắp ghép cơ khí bằng khóa cài.
Hàn tấm nhiệt (hot plate welding) ép bề mặt 2 chi tiết vào một tấm kim loại nóng cho đến khi chảy, rút tấm nhiệt ra rồi ép 2 bề mặt vào nhau và giữ đến khi nguội. Hình 3 tách quá trình thành 3 giai đoạn.
Viện Hàn TWI (Anh) hướng dẫn đặt tấm nhiệt cao hơn nhiệt độ nóng chảy của nhựa 60-100°C, chờ hình thành gờ chảy cao 1-2 mm quanh mối nối, sau đó giữ thêm giai đoạn ngấm nhiệt. Bỏ qua giai đoạn ngấm nhiệt sẽ tạo mối hàn nguội giòn; làm đúng thông số, mối hàn đạt độ bền ngắn hạn ngang vật liệu nền.
Mối hàn chỉ tốt khi 2 nửa phẳng, đây là lý do nghiên cứu nửa pallet trên Polymers đặt mục tiêu giảm cong vênh để giảm ứng suất dư tại vùng hàn. Cách lắp ghép cơ khí, như bằng sáng chế US 8,950,342 mô tả, cho các chân của mặt trên lồng vào chân mặt dưới và khóa bằng gờ cài, tạo chân 2 lớp vách. Kiểu này dễ thay một nửa bị hỏng nhưng phải kiểm tra độ chặt của khóa sau thời gian sử dụng.
Lõi thép và phụ gia đưa vào ở công đoạn nào?
Lõi thép gần như luôn được luồn vào sau khi tạo hình, không đúc chìm trong nhựa. Hình 4 là mặt cắt minh họa cách bố trí thanh gia cường trong hai kiểu pallet.
Bằng sáng chế US 11,027,881 mô tả quy trình điển hình: ép phun sàn pallet có sẵn rãnh, đặt thanh gia cường vào rãnh, rồi hàn tấm phủ trên và dưới bằng hàn tấm nhiệt để bọc kín thanh. Với pallet định hình nhiệt 2 tấm, bằng sáng chế US 5,755,162 cho phép đặt thanh thép vào khoảng rỗng chừa sẵn giữa 2 tấm, trước hoặc sau khi ép.
Lý do nằm ở giãn nở nhiệt. Theo bảng hệ số giãn nở trên Wikipedia, PP giãn khoảng 150 x 10⁻⁶ mỗi độ, còn thép chỉ 11-13 x 10⁻⁶. Áp vào thanh dài 1.200 mm khi nhiệt độ thay đổi 40°C, phần nhựa dài thêm khoảng 7,2 mm trong khi thép chỉ dài thêm khoảng 0,6 mm; nếu 2 vật liệu dính cứng vào nhau, chênh lệch này sinh ứng suất và nứt quanh thanh. Bằng sáng chế EP1021346B1 vì thế chủ động thiết kế rãnh cho phép thanh gia cường xê dịch tương đối so với sàn pallet.
Phụ gia đi vào sớm hơn nhiều. Chất ổn định UV thường có sẵn trong hạt từ nhà sản xuất nhựa (các mác có hậu tố LS như Hostalen GD 7255 LS), còn hạt màu được trộn ở phễu nạp máy ép. Nút chống trượt cao su được gắn sau khi ép; một số thiết kế đùn kèm dải TPE chống trượt trên tấm phủ trước khi hàn. Bảng 3 gom công đoạn đưa vào và điểm cần kiểm tra của từng thành phần.
| Thành phần | Công đoạn đưa vào | Cần kiểm tra gì khi mua |
|---|---|---|
| Chất ổn định UV | Trong hạt nhựa từ nhà sản xuất hạt, hoặc trộn masterbatch ở phễu nạp | Mác hạt và tỷ lệ masterbatch ghi trên phiếu sản xuất |
| Hạt màu | Trộn ở phễu nạp máy ép | Màu đồng đều giữa các tấm cùng lô |
| Lõi thép hoặc thanh composite | Luồn vào rãnh sau khi ép, rồi hàn kín hoặc khóa | Số thanh, tiết diện, đầu thanh có bị lộ hay gỉ |
| Nút hoặc dải chống trượt | Gắn sau khi ép, hoặc đùn kèm tấm phủ | Độ bám chắc, có rơi khi rửa áp lực cao không |
Bảng 3. Thời điểm đưa lõi thép và phụ gia vào pallet trong quy trình sản xuất.
Nhận biết công nghệ qua dấu vết trên pallet
Mỗi công nghệ để lại dấu vết riêng trên sản phẩm, nên người mua có thể đoán khá chính xác pallet được làm bằng cách nào ngay tại kho, trước khi hỏi nhà cung cấp. Bảng 4 liệt kê dấu hiệu và nguyên nhân của từng loại.
| Công nghệ | Dấu hiệu nhìn thấy trên pallet | Vì sao có dấu hiệu đó |
|---|---|---|
| Ép phun cao áp | Gân mỏng đều, vết cổng phun, vết chốt đẩy tròn nhỏ, đường phân khuôn | Các vết này gần như không tránh được khi ép phun |
| Ép phun xốp kết cấu | Thành dày, lỗ khoan hoặc vết cắt lộ lõi bọt li ti, nhiều vết cổng phun | Khí nitơ tạo lõi xốp; khuôn được nạp qua nhiều vòi |
| Ép nén nhựa hỗn hợp | Dày, nặng, bề mặt sần, vân dòng chảy và màu loang | Nguyên liệu không đồng nhất dồn thành vân khi ép |
| Định hình nhiệt 2 tấm | Rỗng 2 lớp, lỗ thông khí nhỏ, mép xén cơ khí | Lỗ thông khí chống sụp khi nguội; biên được xén sau tạo hình |
| Đúc quay | Rỗng, thành đều, không có vết cổng phun | Bột nhựa bám lên thành khuôn kín, không có dòng phun |
Bảng 4. Dấu vết nhìn thấy trên pallet theo từng công nghệ tạo hình.
Nên chọn pallet liền khối hay lắp ghép?
Lựa chọn phụ thuộc vào kiểu tải và khả năng sửa chữa mà kho cần. Bảng 5 tổng hợp khác biệt rút ra từ các công nghệ đã phân tích ở trên, đặt cạnh nhau để dễ đối chiếu với nhu cầu thực tế.
| Tiêu chí | Liền khối ép phun | Hàn 2 nửa | Lắp ghép khóa cài |
|---|---|---|---|
| Số bộ khuôn | 1 khuôn lớn | 2 khuôn, cộng máy hàn | 2 khuôn trở lên |
| Điểm yếu tiềm ẩn | Cong vênh nếu làm nguội không đều | Mối hàn nguội nếu sai thông số | Khóa lỏng dần sau nhiều chu kỳ va đập |
| Sửa chữa | Hỏng là thay cả tấm | Hỏng là thay cả tấm | Thay riêng nửa hỏng |
| Gắn lõi thép | Luồn vào rãnh chân hoặc thanh trượt | Đặt giữa 2 nửa trước khi hàn | Kẹp giữa 2 nửa khi lắp |
| Hợp nhất với | Kê sàn, xuất khẩu, xếp chồng | Kệ, băng tải cần 2 mặt phẳng | Kho nội bộ có đội sửa chữa pallet |
Bảng 5. Pallet liền khối, hàn 2 nửa và lắp ghép khóa cài so theo 5 tiêu chí.
Khi đã xác định kiểu pallet, bạn có thể lọc theo kích thước, tải trọng và kết cấu trên bộ tìm pallet nhựa của ICD Việt Nam để xem các mẫu đang có cùng thông số đi kèm.
Kiểm tra gì khi nhận lô pallet mới?
Vài phép kiểm tra đơn giản tại kho đủ phát hiện phần lớn lỗi bắt nguồn từ sản xuất, trước khi pallet được đưa lên kệ hay vào băng tải. Mỗi phép kiểm tra trong Bảng 6 gắn với một công đoạn cụ thể đã nêu ở trên.
| Kiểm tra | Cách làm | Lỗi phát hiện được và công đoạn gây ra |
|---|---|---|
| Khối lượng tịnh | Cân vài tấm ngẫu nhiên mỗi lô, so với khối lượng công bố | Nhẹ bất thường: phun thiếu hoặc đổi loại hạt |
| Độ phẳng | Đặt lên sàn phẳng, đo khe hở 4 góc bằng thước lá | Cong vênh: làm nguội không đều |
| Mối hàn hoặc mối khóa | Soi hết đường hàn, lắc thử 2 mặt pallet | Mối hàn rỗ, khóa lỏng: sai thông số hàn hoặc lệch dung sai khuôn |
| Vết lõm, vết chảy | Soi quanh cổng phun và các gân dày | Giữ áp chưa đủ khi ép |
| Vùng quanh lõi thép | Soi đầu rãnh và đầu thanh thép | Nứt tóc hoặc gỉ: thanh bị bó cứng, bọc kín không đủ |
Bảng 6. Kiểm tra tại kho và lỗi sản xuất tương ứng.
Nếu lô pallet dùng cho kệ selective, nên hỏi thêm nhà cung cấp kết quả thử tải gác kệ theo ISO 8611 cho đúng mẫu, vì cùng một thiết kế khuôn nhưng hạt nhựa và thông số làm nguội khác nhau sẽ cho tải trọng khác nhau.
Checklist áp dụng khi đặt mua pallet nhựa
Sáu bước dưới đây chuyển các điểm kỹ thuật về quy trình sản xuất thành việc cần làm khi đặt hàng và nhận hàng.
- Hỏi pallet được tạo hình bằng công nghệ nào và đối chiếu với dấu vết thực tế trên mẫu theo Bảng 4.
- Yêu cầu mác hạt nhựa, chỉ số chảy MFR và tỷ lệ nhựa tái chế, nhất là với pallet ép phun xốp hoặc ép nén.
- Với đơn vài trăm tấm kích thước riêng, cân nhắc định hình nhiệt hoặc ép phun xốp thay vì mở khuôn thép ép cao áp.
- Nếu cần lõi thép, hỏi rõ thanh được luồn vào rãnh và bọc kín bằng cách nào, rãnh có cho thanh xê dịch khi giãn nở không.
- Khi nhận hàng, cân vài tấm ngẫu nhiên và đo khe hở 4 góc trên sàn phẳng bằng thước lá.
- Với pallet hàn 2 nửa hoặc khóa cài, soi toàn bộ đường hàn và lắc thử hai mặt trước khi đưa lên kệ hay băng tải.
Câu hỏi thường gặp
Pallet nhựa liền khối được làm bằng công nghệ gì?
Pallet nhựa liền khối chủ yếu được làm bằng ép phun cao áp: hạt HDPE hoặc PP nung chảy được phun vào một khuôn thép lớn và tạo hình trong một chu kỳ. Một số mẫu thành dày dùng ép phun xốp kết cấu có trộn khí nitơ để giảm 10-30% khối lượng.
Khuôn pallet nhựa làm bằng vật liệu gì?
Khuôn ép phun cao áp làm bằng thép công cụ để chịu áp suất lớn và chạy rất nhiều chu kỳ. Khuôn cho ép phun xốp kết cấu, định hình nhiệt và đúc quay thường làm bằng nhôm vì áp suất trong khuôn thấp, rẻ và làm nhanh hơn.
Máy ép pallet nhựa cần lực kẹp bao nhiêu?
Máy ép phun cao áp cho pallet 1200 x 1000 mm thường có lực kẹp khoảng 17.000-23.000 kN, ví dụ dòng BOLE BL2200EKH có 22.000 kN. Máy ép xốp kết cấu cần ít hơn nhiều: một máy 500 tấn chạy được 2 khuôn pallet cùng lúc vì áp suất trong khuôn chỉ khoảng 2,4 MPa.
| Công nghệ | Máy ép | Áp suất trong khuôn |
|---|---|---|
| Ép phun cao áp, pallet 1200 x 1000 mm | Khoảng 17.000-23.000 kN lực kẹp | Bình quân dưới khoảng 18 MPa |
| Ép đặc cùng sản phẩm (Wilmington) | Máy cỡ 3.000 tấn | Cao |
| Ép phun xốp kết cấu | Máy 500 tấn chạy 2 khuôn cùng lúc | Khoảng 2,4 MPa |
Bảng 7. Cỡ máy ép theo công nghệ, tổng hợp từ các số liệu trong bài.
Pallet nhựa tái chế có ép phun được không?
Có, nhưng nhựa tái chế hỗn hợp lẫn tạp chảy không ổn định trong trục vít và phải chỉnh thông số máy mới điền khuôn đều. Một nghiên cứu năm 2026 cho thấy HDPE tái chế hỗn hợp giữ được độ bền kéo nhưng độ giãn dài khi đứt chỉ còn khoảng 35%, nên pallet loại này giòn hơn pallet nhựa nguyên sinh.
Vì sao pallet nhựa mới mua bị cong vênh?
Cong vênh xuất phát từ co ngót không đều khi nguội: một mác HDPE ép phun công bố độ co khuôn 1,3-2,8%. Một nghiên cứu mô phỏng nửa pallet HDPE cho thấy chỉ cần chỉnh nhiệt độ nước làm mát hai nửa khuôn, độ không phẳng giảm từ 50,9 mm xuống 11,5 mm.
Lõi thép có được đúc chìm trong pallet nhựa không?
Thông thường không: lõi thép được luồn vào rãnh ép sẵn sau khi tạo hình rồi hàn kín hoặc khóa lại. Nhựa PP giãn nở nhiệt gấp khoảng 12 lần thép, nên để thanh xê dịch được trong rãnh giúp tránh nứt quanh lõi khi nhiệt độ thay đổi.
Nguồn tham khảo
- Thermoforming - Wikipedia (định hình nhiệt tấm dày, ứng dụng làm pallet)
- Hoffman J. M. (2004). Low-pressure molding offers stiff competition - Machine Design
- Cusano R. (2004). Avoid Pitfalls in Twin-Sheet Forming - Plastics Technology
- Hot Plate Welding of Plastics Moulded Components - TWI
- Investigation of the Warpage of a High-Density Polyethylene Pallet by Plastic Injection Compression Molding, Part I - Polymers (2022)
- Möllnitz S. và cộng sự (2021). Processability of Different Polymer Fractions Recovered from Mixed Wastes - Polymers
Tìm pallet theo thông số
Lọc 244 mẫu theo kích thước, tải trọng động, tĩnh, tải trên kệ, kiểu chân và màu sắc.
Mở bộ tìm pallet